Introduzione
Quando si parla di tubi UHMWPE, l'attenzione di solito va direttamente alla resistenza all'abrasione, alla resistenza agli urti e alla durata. C’è un’altra domanda che merita altrettanta attenzione: come viene concretamente trasformato questo materiale in una pipa?
Il processo di produzione non è lo stesso di un normale tubo in HDPE. L'UHMWPE ha un peso molecolare estremamente elevato e catene polimeriche molto lunghe. Queste catene conferiscono al materiale le sue peculiari proprietà meccaniche, ma rendono anche difficile la lavorazione.
Un estrusore di polietilene convenzionale fa affidamento sul fatto che il materiale diventi sufficientemente fluido sotto calore e taglio prima di passare attraverso uno stampo. UHMWPE non si comporta allo stesso modo. Anche quando riscaldato, la sua viscosità allo stato fuso rimane estremamente elevata e il suo flusso in normali condizioni di estrusione è molto limitato.
Per questo motivo, la preparazione delle polveri, il consolidamento, il controllo della temperatura e il raffreddamento sono particolarmente importanti nella produzione di UHMWPE.
La materia prima è il luogo in cui inizia la produzione
L'UHMWPE viene generalmente fornito sotto forma di polvere anziché come pellet convenzionali a flusso libero.
La polvere viene prodotta attraverso la polimerizzazione dell'etilene. Il peso molecolare, le caratteristiche delle particelle, la densità apparente e il livello di contaminazione influenzano tutti la successiva lavorazione.
Un elevato peso molecolare da solo non garantisce un tubo finito di alta qualità. La polvere deve inoltre essere adatta al processo di formatura selezionato.
Prima della produzione, i produttori dovrebbero prestare attenzione a diverse proprietà:
|
Caratteristica della materia prima |
Perché è importante durante la produzione |
|
Peso molecolare |
Influisce sulla viscosità del fuso, sulla mobilità della catena e sulla difficoltà di lavorazione |
|
Distribuzione granulometrica |
Influisce sul comportamento di alimentazione e confezionamento della polvere |
|
Densità apparente |
Influenza la quantità di polvere caricata nell'attrezzatura di formatura |
|
Pulizia della polvere |
Le particelle estranee possono diventare difetti nel prodotto finito |
|
Umidità e contaminazione |
Può influire sulla coerenza della lavorazione e sulla qualità del prodotto |
|
Consistenza materica |
Aiuta a mantenere una produzione stabile tra i lotti |
La dimensione delle particelle merita un'attenzione particolare. Se l'alimentazione della polvere non è uniforme, la quantità di materiale che entra nella camera di formatura può variare. Ciò può influire sulla densità e sulla consistenza dimensionale del prodotto finito.
La prima decisione produttiva, quindi, non è semplicemente quale grado di peso molecolare acquistare. Dipende se la polvere selezionata è compatibile con l'attrezzatura e con il percorso di produzione dei tubi previsto.
Perché la polvere UHMWPE non può essere lavorata come il normale HDPE
La difficoltà principale deriva dalla lunghezza delle catene molecolari.
Nella lavorazione convenzionale dell'HDPE, il calore e il taglio meccanico aiutano il polimero a sciogliersi e a fluire attraverso la vite e la matrice. L'UHMWPE ha catene molto più lunghe e una viscosità del fuso molto più elevata. Le catene non possono muoversi e districarsi facilmente nelle normali condizioni di lavorazione.
Ciò crea un problema in fase di formazione.
Se il materiale viene esposto a tagli meccanici eccessivi in un sistema di lavorazione inadeguato, la sua struttura molecolare potrebbe danneggiarsi. D'altra parte, un riscaldamento o un consolidamento insufficiente possono lasciare regioni scarsamente legate tra le particelle di polvere.
L’obiettivo non è semplicemente quello di sciogliere la polvere il più velocemente possibile. Lo scopo è ottenere un sufficiente consolidamento delle particelle e un legame interparticellare evitando al tempo stesso un inutile degrado termico e meccanico.
Questo è il motivo per cui processi specializzati come lo stampaggio a compressione e l'estrusione a pistone sono ampiamente discussi nella letteratura sulla lavorazione dell'UHMWPE.
Precompattazione e plastificazione delle polveri
Prima che il materiale raggiunga la sua forma definitiva, la polvere deve essere caricata e consolidata.
In alcuni percorsi di produzione, la polvere viene prima riempita in uno stampo o in una camera di formatura. Può quindi essere sottoposto a precompattazione per ridurre la quantità di aria intrappolata e migliorare l'uniformità del letto di polvere.
Il riscaldamento segue secondo il processo selezionato.
Quando la temperatura aumenta, le particelle polimeriche si ammorbidiscono e iniziano a legarsi insieme. Le catene polimeriche si diffondono gradualmente attraverso le interfacce tra le particelle vicine. Questo processo è importante perché i confini originali delle particelle non dovrebbero rimanere come interfacce deboli nel materiale finito.
Tuttavia, la mobilità della catena UHMWPE è limitata. Un consolidamento adeguato richiede temperatura, pressione e tempo di mantenimento attentamente controllati.
Tre condizioni devono lavorare insieme:
|
Variabile di processo |
Cosa succede se non viene controllato |
|
Temperatura |
Un riscaldamento insufficiente può lasciare un legame incompleto; il calore eccessivo può danneggiare il polimero |
|
Pressione |
Un consolidamento inadeguato può lasciare vuoti o aree scarsamente aderenti |
|
Tempo di attesa |
Un tempo insufficiente potrebbe impedire un adeguato consolidamento dell'intero materiale |
L'esatta finestra di elaborazione non può essere copiata da una macchina all'altra. Dipende dal tipo di polvere, dalle dimensioni del prodotto, dalla progettazione dell'apparecchiatura e dal metodo di produzione.
Due importanti percorsi di formatura: stampaggio a compressione ed estrusione a pistone
Questi processi vengono spesso menzionati insieme, ma funzionano in modo diverso.
Stampaggio a compressione
Nello stampaggio a compressione, la polvere UHMWPE viene posta all'interno di uno stampo e sottoposta a una combinazione controllata di calore e pressione.
Il materiale si consolida all'interno dello stampo e gradualmente assume la forma della cavità.
Dopo la necessaria fase di riscaldamento e consolidamento, il prodotto viene raffreddato in condizioni controllate prima di essere rimosso.
Il vantaggio principale di questo metodo è che può produrre grandi sezioni consolidate senza fare affidamento sul flusso di fusione convenzionale attraverso un estrusore a vite.
Tuttavia, il processo è generalmente basato su batch. Il riscaldamento e il raffreddamento di sezioni di grandi dimensioni richiedono tempo e la distribuzione della temperatura diventa sempre più importante con l'aumentare delle dimensioni del prodotto.
Estrusione del pistone
L'estrusione del pistone utilizza un pistone alternativo per spingere la polvere UHMWPE compattata attraverso un sistema di formatura riscaldato e uno stampo.
A differenza dell'estrusione a vite convenzionale, il materiale viene fatto avanzare principalmente attraverso il movimento del pistone piuttosto che tramite il trasporto continuo a vite e la miscelazione del materiale fuso.
Un sistema tipico include:
|
Componente dell'attrezzatura |
Funzione |
|
Tramoggia polvere |
Fornisce la materia prima |
|
Camera di alimentazione |
Riceve e prepara la carica di polvere |
|
Ariete idraulico |
Applica la forza necessaria per far avanzare il materiale |
|
Canna riscaldata |
Fornisce le condizioni termiche richieste |
|
Formare morire |
Determina la sezione trasversale del prodotto |
|
Sezione di raffreddamento |
Controlla la temperatura del materiale formato |
|
Attrezzatura di calibrazione |
Aiuta a mantenere la precisione dimensionale ove applicabile |
L'estrusione del pistone è un metodo specializzato per consolidare la polvere UHMWPE. Può produrre profili continui o quasi continui, a seconda della disposizione delle attrezzature e del ciclo di alimentazione.
Per la produzione di tubi, la matrice e la disposizione di formatura devono essere progettate per creare la sezione trasversale cava richiesta. È necessario controllare le dimensioni interne ed esterne, lo spessore delle pareti e le condizioni di raffreddamento.
Lo stampaggio a compressione e l'estrusione a pistone non devono essere trattati come descrizioni intercambiabili di un processo. Le loro attrezzature, i cicli produttivi e le geometrie dei prodotti sono diversi.
Perché il raffreddamento può influire sul tubo finito
Il materiale non diventa dimensionalmente stabile nel momento in cui lascia la sezione di formatura riscaldata.
Durante il raffreddamento, il polimero subisce cambiamenti nella sua struttura cristallina e nel suo volume. Se la differenza di temperatura tra la regione interna ed esterna è eccessiva, il tubo potrebbe raffreddarsi in modo non uniforme.
Per un tubo UHMWPE a parete spessa, questo merita un'attenzione particolare.
La superficie esterna perde calore in modo diverso dal materiale più vicino al centro. Se il raffreddamento è troppo rapido o scarsamente controllato, le diverse parti del muro potrebbero ritirarsi a velocità diverse.
Le potenziali conseguenze includono cambiamenti dimensionali dopo la produzione, stress interno residuo, variazione dell'ovalità o dello spessore della parete, differenze locali nella struttura del materiale e maggiore difficoltà durante la successiva lavorazione o connessione.
Le condizioni di raffreddamento dovrebbero quindi essere sviluppate in base alle dimensioni effettive dei tubi e delle apparecchiature. Un programma di raffreddamento adatto per una barra piccola non può essere applicato automaticamente a un tubo di grande diametro e con pareti spesse.
Modifica delle materie prime UHMWPE
La modifica delle materie prime è un’altra area che vale la pena comprendere, ma non deve essere confusa con la semplice aggiunta di ulteriori ingredienti per migliorare ogni proprietà.
A seconda dell'applicazione prevista, ricercatori e produttori possono studiare l'uso di additivi, riempitivi o altri componenti polimerici selezionati per modificare particolari caratteristiche.
Ad esempio, alcune modifiche possono riguardare l'attrito, il comportamento termico, la stabilità dimensionale o la resistenza a condizioni operative specifiche.
Tuttavia, l’aggiunta di un altro materiale può comportare anche degli svantaggi.
Un riempitivo può influenzare il legame tra le particelle UHMWPE. Un secondo polimero può modificare il comportamento di cristallizzazione del materiale o la risposta meccanica. Una scarsa dispersione può creare incoerenze locali anziché migliorare il prodotto finito.
La questione chiave è se la formulazione modificata mantiene le proprietà richieste per l'applicazione prevista.
Per i tubi per liquami minerari, è necessario considerare insieme la resistenza all'abrasione, il comportamento agli urti e le prestazioni meccaniche a lungo termine. Una formulazione non dovrebbe essere giudicata solo in base a un risultato di laboratorio.
Prima di applicare una formulazione modificata alla produzione, è necessario valutarla attraverso appropriati test sui materiali e prove sul tubo finito.
Cosa dovrebbero ispezionare i produttori dopo la formatura?
Un tubo che appare liscio all'esterno non è necessariamente esente da difetti interni.
Il controllo di qualità dovrebbe coprire sia le dimensioni che le condizioni del materiale.
|
Elemento di ispezione |
Cosa può rivelare |
|
Diametro esterno |
Consistenza dimensionale |
|
Spessore della parete |
Distribuzione non uniforme del materiale |
|
Ovalità |
Deformazione durante la formatura o il raffreddamento |
|
Condizioni superficiali |
Graffi, cavità e difetti di formatura visibili |
|
Densità o uniformità del materiale |
Possibile incoerenza nel consolidamento |
|
Esame interno |
Vuoti o altri difetti interni, laddove il metodo di ispezione sia idoneo |
|
Prove meccaniche |
Se il materiale soddisfa i requisiti prestazionali specificati |
Per le applicazioni minerarie, il controllo qualità dovrebbe considerare anche i requisiti effettivi dei tubi: prestazioni di pressione, resistenza agli urti, comportamento all'abrasione e idoneità della connessione.
Il test sulla materia prima non può sostituire il test sul tubo finito. Il processo di formatura modifica la struttura del materiale, quindi il prodotto finale deve essere valutato a sé stante.
Conclusione
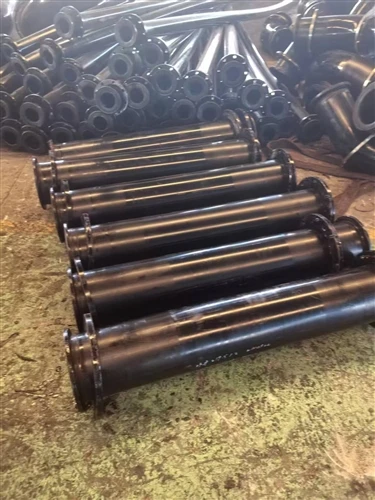
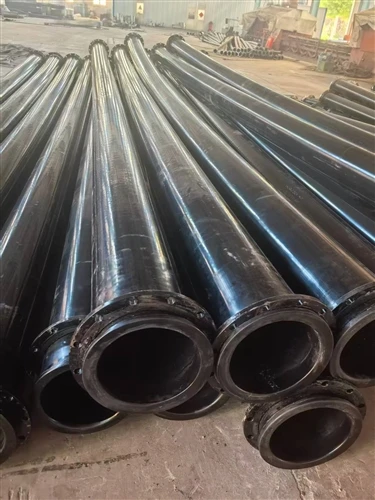
La produzione di tubi UHMWPE non consiste semplicemente nel riscaldare la polvere di polietilene e spingerla attraverso uno stampo.
Il peso molecolare estremamente elevato del materiale rende difficile la lavorazione convenzionale. Le caratteristiche della polvere, il consolidamento delle particelle, la pressione di formatura, le condizioni termiche e il raffreddamento influenzano tutti il risultato finale.
Lo stampaggio a compressione e l'estrusione del pistone sono due percorsi importanti utilizzati nella lavorazione dell'UHMWPE, ma il metodo di produzione appropriato dipende dalla geometria e dall'attrezzatura del prodotto richieste.
Per le applicazioni di tubi minerari, il vero obiettivo è il consolidamento coerente del materiale e il controllo dimensionale durante tutto il processo di produzione. Una materia prima di alta qualità è solo il punto di partenza. Il tubo finito deve dimostrare che il processo di fabbricazione ha conservato le proprietà necessarie per le sue effettive condizioni di lavoro.
Domande frequenti
D: È possibile produrre tubi UHMWPE utilizzando una normale linea di estrusione HDPE?
R: Non semplicemente utilizzando le stesse condizioni di lavorazione. L'UHMWPE ha una viscosità del fuso estremamente elevata e richiede soluzioni di lavorazione specializzate.
D: Qual è la differenza tra lo stampaggio a compressione e l'estrusione a pistone?
R: Lo stampaggio a compressione consolida la polvere all'interno di uno stampo riscaldato sotto pressione, mentre l'estrusione a pistone utilizza un pistone alternativo per spingere il materiale attraverso uno stampo di formatura riscaldato.
D: Perché è importante il consolidamento della polvere?
R: Un consolidamento insufficiente può lasciare interfacce di particelle scarsamente legate o difetti interni, che possono influire sulle prestazioni meccaniche del prodotto finito.
D: Un peso molecolare più elevato significa sempre un tubo UHMWPE migliore?
R: No. Il peso molecolare è importante, ma il tubo finale dipende anche dalla qualità della materia prima, dalle condizioni di lavorazione, dal consolidamento, dalle dimensioni e dai test sul prodotto finito.